




为了让您更地了解我们的直缝管-TPEP方管严格把控质量,我们精心制作了产品视频。请花1分钟时间观看,您会发现更多细节和优势。
以下是:江苏连云港直缝管-TPEP方管严格把控质量的图文介绍

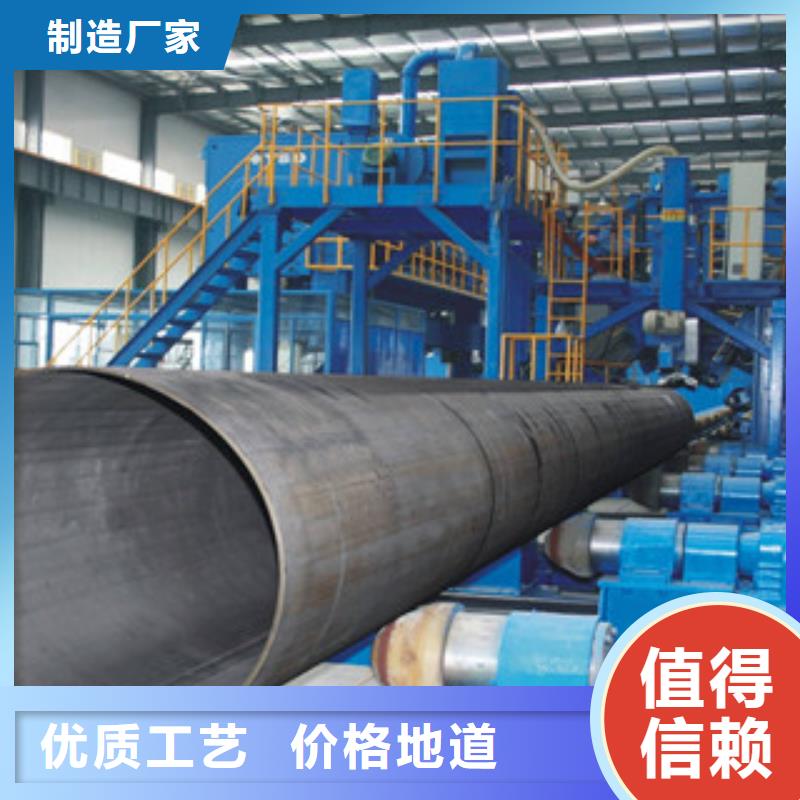
JCOE成型法设备简单,模具较少,更换方便;UOE机组模压成型,JCOE成型后的管筒开口较大,焊后宏观整体应力较大。
通过对比分析UOE管线管和JCOE管线管的生产工艺与生产成本,可得到以下结论:
(1)UOE成型的生产效率高,产能大,但是更换模具周期较长,比较适合生产大批量、单一规格的产品;JCOE生产效率较低,而一套模具可对应多种规格,比较适合生产小批量、多规格的产品。
(2)UOE成型可生产产品的直径壁厚范围都要小于JCOE成型。
(3)从性能上看,UOE管线管相比JCOE管线管有残余应力小、外形尺寸精度高、屈强比小的优点。
(4)生产成本方面,UOE生产线的一次性投资高,为30亿元左右,而JCOE生产线为4亿元左右;二者的成材率基本相同,UOE管线管的加工成本相对JCOE管线管每吨要高200~300元。
通过对比分析UOE管线管和JCOE管线管的生产工艺与生产成本,可得到以下结论:
(1)UOE成型的生产效率高,产能大,但是更换模具周期较长,比较适合生产大批量、单一规格的产品;JCOE生产效率较低,而一套模具可对应多种规格,比较适合生产小批量、多规格的产品。
(2)UOE成型可生产产品的直径壁厚范围都要小于JCOE成型。
(3)从性能上看,UOE管线管相比JCOE管线管有残余应力小、外形尺寸精度高、屈强比小的优点。
(4)生产成本方面,UOE生产线的一次性投资高,为30亿元左右,而JCOE生产线为4亿元左右;二者的成材率基本相同,UOE管线管的加工成本相对JCOE管线管每吨要高200~300元。

以下是 连云港本地附近无缝方管、江苏连云港本地15CrMoG管、江苏连云港抛光方管的详细介绍页面,由于钢兴钢管(连云港市分公司) 连云港本地附近TPEP无缝管、江苏连云港就近流体管材产品种类较多,具体 江苏连云港就近砂浆无缝管、江苏连云港就近地埋防腐管产品价格请致电,以电话中实际报价为准。

焊缝间隙:将带钢送入焊管机组,经多道轧辊滚压,带钢逐渐卷起,形成有开口间隙的圆形管坯,调整挤压辊的压下量,使焊缝间隙控制在1~3mm,并使焊口两端齐平。如间隙过大,则造成邻近效应减少,涡流热量不足,焊缝晶间接合不良而产生未熔合或开裂。如间隙过小则造成邻近效应增大,焊接热量过大,造成焊缝烧损;或者焊缝经挤压、滚压后形成深坑,影响焊缝表面质量。
焊接温度:低碳钢材质,焊接温度控制在1250~1460℃,可满足管壁厚3~5mm焊透要求。焊接温度主要通过调节高频涡流热功率和焊接速度来控制。当输入热量不足时,被加热的焊缝边缘达不到焊接温度,金属组织仍然保持固态,形成未熔合或未焊透;当输入热量过大时,被加热的焊缝边缘超过焊接温度,产生过烧或熔滴,使焊缝形成熔洞。


螺旋管自身并不会变热,但是实验样本会显著发烧。在加热温度超过电弧熔化机时,无线电频率感应器将提供更多的控制,使科学家可以调整合金具体的成分比例。螺旋钢管承压能力强,塑性好,便于焊接和加工成型;一般低压流体输送用螺旋缝埋弧焊螺旋钢管(SY5037-83),采用双面自动埋弧焊或单面焊法制成的用于水、煤气、空气和蒸汽等。JCOE直缝埋弧焊管成型方式科学、经济,生产工艺:基本克服了螺旋缝焊管技术的不足,焊缝质量容易保证、残余应力小。因此,JCOE直缝埋弧焊管是近几年制管业发展的一个趋势。一根焊管经探伤、下料后,各控制继电器已相继断开,一个探伤循环结束,系统自动复位,准备下一根焊管的检测。

直缝埋弧焊管
直缝埋弧焊管(LSAW)在我国应用于油气输送工程比较晚,但起步迅速,发展步子大,成绩显著。因为它有下列优点:①直缝管成型工艺比较容易,有预焊及精焊,焊接质量比较容易保证;②大口径厚壁直缝钢管有全管扩径工艺,比较容易应力,残余应力较小;③几何精度和力学性能较好,质量稳定,可靠性高;④直缝焊管应用广泛,可以应用于油气管线,可以用于陆上二、三、四类地区、穿越段及海底管线;⑤可以达到高钢级≥X120,大壁厚≥40mm。它的局限性有:①直径一般在≤1422mm,受到板宽的限制;②UOE成型方式投资昂贵,JCOE成型方式适用于中型企业。③直径≤406mm时,制作上不够经济。
直缝埋弧焊管(LSAW)在我国应用于油气输送工程比较晚,但起步迅速,发展步子大,成绩显著。因为它有下列优点:①直缝管成型工艺比较容易,有预焊及精焊,焊接质量比较容易保证;②大口径厚壁直缝钢管有全管扩径工艺,比较容易应力,残余应力较小;③几何精度和力学性能较好,质量稳定,可靠性高;④直缝焊管应用广泛,可以应用于油气管线,可以用于陆上二、三、四类地区、穿越段及海底管线;⑤可以达到高钢级≥X120,大壁厚≥40mm。它的局限性有:①直径一般在≤1422mm,受到板宽的限制;②UOE成型方式投资昂贵,JCOE成型方式适用于中型企业。③直径≤406mm时,制作上不够经济。
